고객 사례항공기 엔진 터빈 블레이드 가공 제조사
공구 교체를 줄이고 조도를 고르게 맞춘 인코넬 터빈 블레이드 가공사
- 고객사
- 항공기 엔진 터빈 블레이드 가공 제조사
- 산업
- 항공
- 제품군
- 금속가공유 (MWF)
- 공정 · 소재
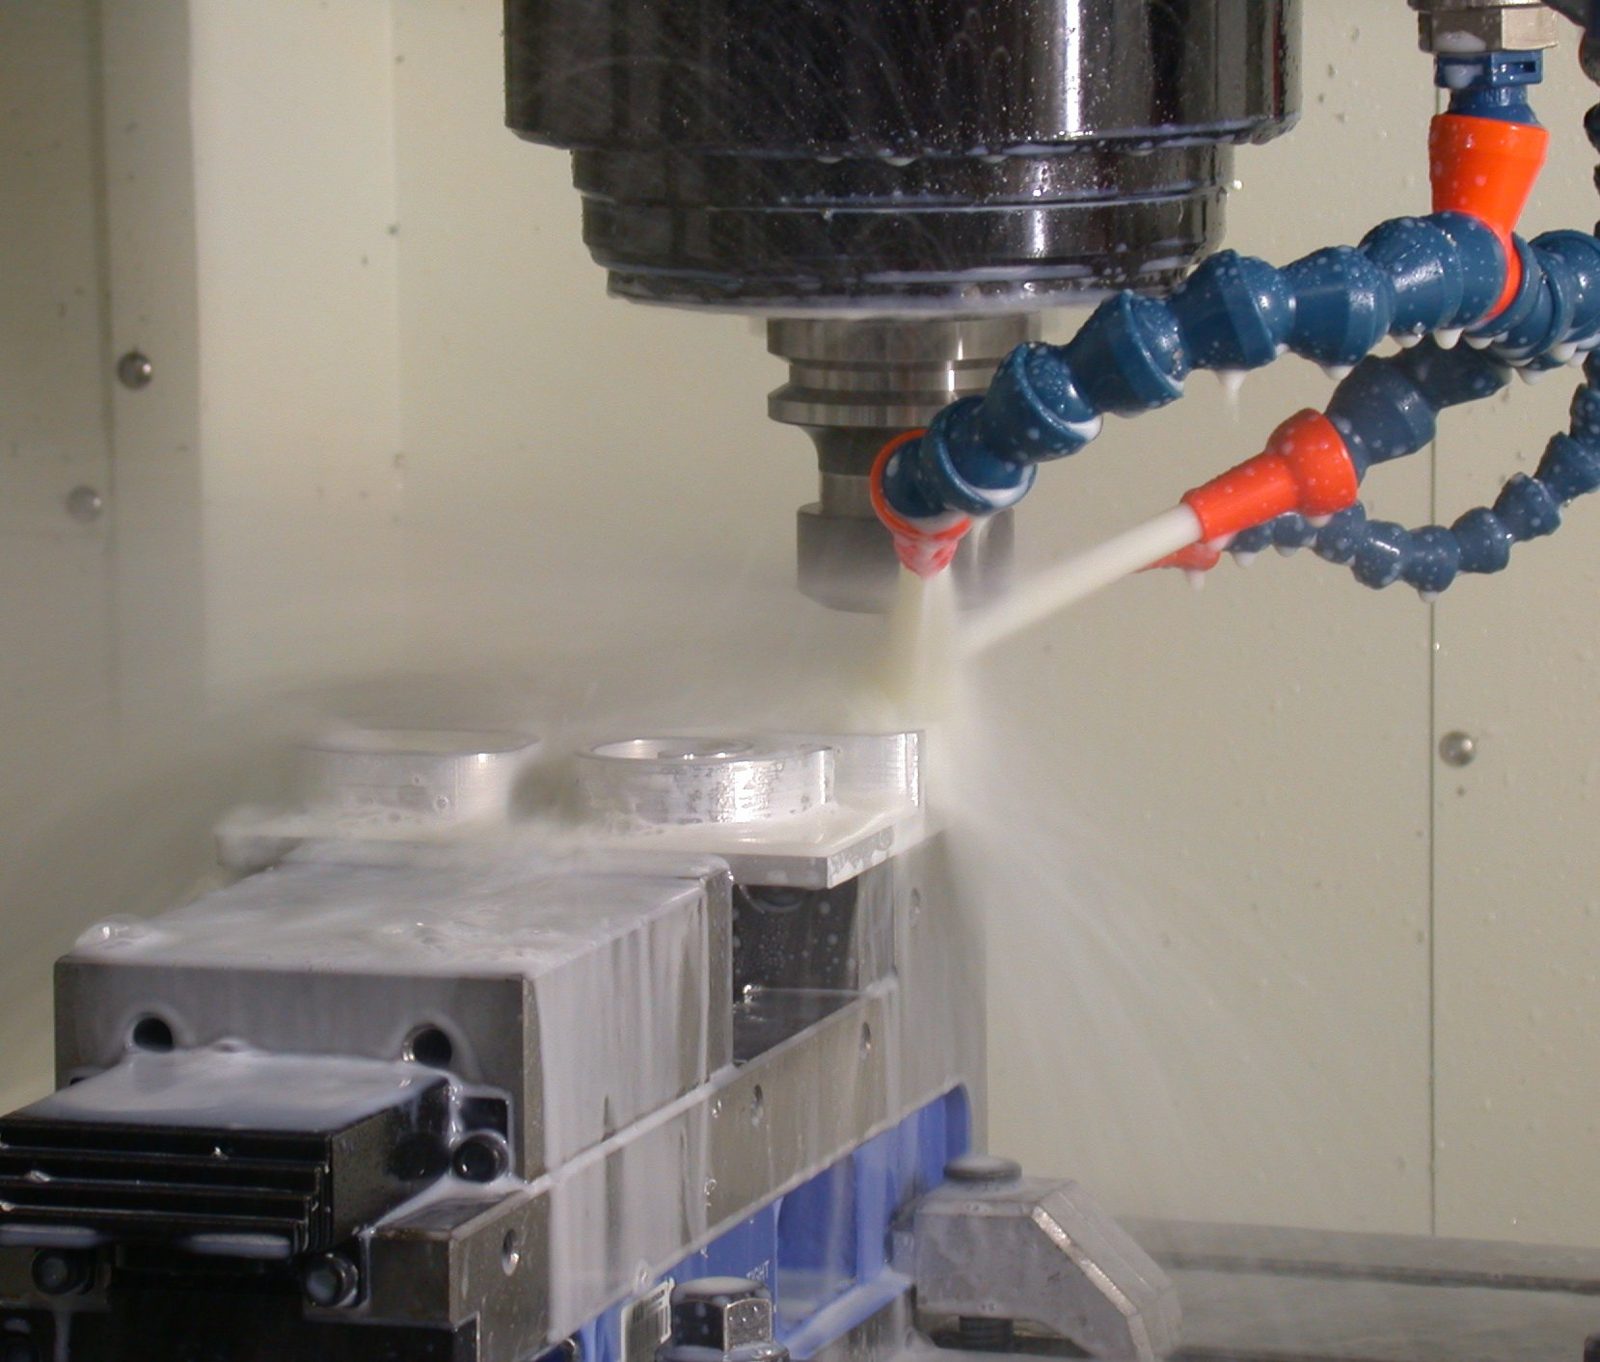
- 5축 CNC 가공 (러핑, 정삭) · 인코넬 (니켈기 초내열합금)
인코넬로 항공기 엔진 터빈 블레이드를 5축 가공하는 제조사가 절삭유에 "오래 같은 성능을 내는 것" 이라는 기준을 더했습니다. 미생물 저항성이 강화된 장수명 바이오안정형 수용성 절삭유로 바꾸고 운영 기준을 함께 정비한 결과, 공구 교체와 작업 중단이 줄고 표면 조도가 일정해졌으며 작업장 냄새도 사라졌습니다.
이 고객사는 항공기 엔진의 터빈 블레이드를 가공합니다. 터빈 블레이드는 엔진에서 가장 높은 온도와 압력을 받는 부품이라 내열성과 내마모성이 높은 인코넬 합금으로 만들고, 복잡한 3차원 형상을 5축 가공 장비로 러핑과 정삭을 거쳐 깎아 냅니다. 항공 부품 품질 체계 아래에서 치수와 표면 조도를 부품마다 기록하고 관리하는 현장입니다.
인코넬은 대표적인 난삭재입니다. 절삭 저항이 높고 열이 공구 날 끝에 모이기 때문에 윤활이 조금만 흔들려도 공구 마모와 조도 저하가 바로 나타납니다. 그래서 이 현장에서 절삭유는 소모품이 아니라 공정 능력의 일부입니다.
고객사는 블레이드 라인의 생산 흐름을 더 고르게 만들고 싶었고, 절삭유에 세 가지 조건을 세웠습니다. 인코넬 가공에서 공구 수명과 표면 조도를 안정적으로 유지해, 공구 교체 때문에 라인이 멈추는 횟수를 줄이고 납기 여유를 확보해야 했습니다. 절삭유가 장기간 상하지 않고 같은 성능을 내서 교체를 자주 하지 않아도 되어야 했습니다. 그리고 작업장 냄새를 없애 작업자가 오래 일해도 불편하지 않은 환경을 만들어야 했습니다.
과제: 인코넬 블레이드 라인에서 몇 달 뒤에도 같은 절삭 성능 지키기
기존에는 일반 수용성 에멀전을 썼습니다. 새로 조제했을 때는 쓸 만했지만 시간이 지나며 성능이 떨어지고 냄새가 났습니다. 그 사이 공구 교체로 인한 작업 중단이 잦았고, 표면 조도는 편차를 따로 관리해야 했습니다. 교체 시점은 냄새와 외관으로 판단했고, 농도는 기존 운영 기준대로 썼습니다. 새 기준에 비춰 보면 부족했던 것은 순간 성능이 아니라 장시간 안정성이었습니다.
기존 액의 약점은 액이 오래될수록 커졌습니다. 액 상태에 따라 윤활막이 흔들렸고, 5축 장비의 고압 급유에서는 거품이 누적되었으며, 장비 내부에는 비누화 잔류물이 쌓였습니다. 기존 액은 철계 소재 중심으로 쓰던 액이기도 했습니다.
"공구가 빨리 닳는 거랑 냄새 나는 거를 따로 보고 있었어요. 같이 놓고 보니까 시기가 딱 겹치더라고요. 그때부터는 절삭유를 소모품이 아니라 공정 조건으로 보게 됐습니다."고객사 가공기술 담당
고객사의 요청은 공구 교체로 인한 라인 정지와 절삭유 수명을 함께 개선할 방법을 찾는 것이었습니다. 필요한 것은 신액일 때의 절삭 성능이 아니라 몇 달 뒤에도 같은 성능을 내는 절삭유였습니다. 그래서 고객사와 저희는 제품을 고르기 전에 현장의 조건부터 정리하기로 했습니다.
해결: 신액 성능이 아니라 몇 달 뒤의 윤활 여유로 고르기
첫 1~2주 동안 고객사와 저희는 5축 장비의 내부 급유 압력, 공구 마모 형태, 탱크 상태와 교체 이력을 확인했습니다. 공구 교체 기록과 절삭유 교체 이력을 나란히 놓자, 공구 교체가 잦아지는 시기와 액에서 냄새가 나기 시작하는 시기가 겹쳤고 조도 편차도 같은 시기에 커졌습니다. 공구 마모, 조도, 냄새는 따로 생긴 문제가 아니라 절삭유가 장기간 버티지 못한다는 한 가지 원인에서 나온 결과였습니다.
인코넬 같은 니켈기 초내열합금은 열전도율이 탄소강의 4분의 1 안팎으로 낮습니다. 절삭열이 소재로 빠져나가지 못하고 날 끝에 모이며, 가공 중 표면이 다시 단단해지는 가공 경화와 단단한 탄화물 입자가 공구를 깎아 내고, 날 끝 온도가 높을수록 공구 소재와 피삭재가 들러붙는 응착 마모도 빨라집니다. 절삭유는 냉각으로 날 끝 온도를 낮추고, 윤활 성분과 극압 첨가제가 고온·고압 접촉면에 얇은 막을 만들어 마찰과 응착을 줄입니다. 5축 장비의 고압 내부 급유에서 거품이 많으면 날 끝까지 액이 고르게 닿지 않습니다.
문제는 이 윤활 여유가 액 상태에 달려 있다는 점입니다. 미생물이 늘어나면 유화제와 윤활 성분이 분해되고 pH 가 떨어지며, 에멀전 입자가 커져 윤활막이 고르지 않게 됩니다. 경수의 칼슘과 마그네슘이 지방산 성분과 만나 비누화되면 유효 성분이 빠져나가고 끈적한 잔류물이 장비에 남습니다. 그래서 난삭재 가공에서는 신액의 절삭 성능보다 몇 달 뒤에도 같은 윤활 여유를 유지하는가가 공구 수명을 좌우합니다.
3~4주차에는 후보를 브랜드가 아니라 작동 원리로 비교해 다섯 가지 기준으로 압축했습니다. 인코넬에 필요한 극압 윤활, 장기간 부패를 막는 미생물 저항성, 고압 급유에서의 저기포성, 비누화와 장비 오염을 억제하는 세정성, 그리고 앞으로 알루미늄과 철계 부품도 같은 장비에서 다룰 수 있는 소재 범용성입니다. 앞의 네 가지는 현장에서 확인한 원인과 하나씩 맞닿아 있고, 마지막 하나는 같은 장비에서 다룰 소재가 넓어질 때를 위한 조건입니다.
고른 것은 미생물 저항성을 강화한 유화 시스템에 합성 윤활 성분과 극압 첨가를 결합한 장수명 바이오안정형 수용성 절삭유(LUVISOL 라인)입니다. 이 유화 시스템은 미생물 분해를 늦춰, 몇 달 뒤에도 윤활 성분과 극압 첨가제가 날 끝에서 일할 여유를 남깁니다. 고압 가공에서 거품이 쌓이지 않도록 구성했고, 비누화를 억제해 장비 내부를 깨끗하게 유지합니다. 알루미늄은 5% 희석액에 24시간 두어도 변색이 없고 철계 난삭재에도 쓰는 배합이라 소재 범용성 기준도 맞습니다.
적용: 장비 한 대의 두 달 병행에서 블레이드 라인 전체로
5주차부터 12주차까지 약 두 달간 5축 장비 한 대에서 새 절삭유를 기존 절삭유와 병행 운영했습니다. 이 기간에 블레이드당 공구 사용량, 조도 측정값, 액의 pH 와 농도 추이를 비교했습니다. 알루미늄과 철계 소재 시편에도 적용해 범용성을 함께 확인했습니다. 농도는 고합금강 권장 범위인 5.0~12% 안에서 인코넬 가공 조건에 맞춰 정했습니다.
3개월째부터 블레이드 라인 전체로 전환하면서 운영 기준도 바꿨습니다. 교체 시점을 냄새로 판단하지 않고, 굴절계 농도와 pH 를 정기적으로 재서 기준 안에 있는지 확인하는 방식이며 이 점검을 운영 기준에 넣었습니다. 기준을 벗어나면 보충으로 먼저 맞추고, 교체는 그다음입니다. 6개월째에는 공구 사용량과 작업 중단 기록을 비교했고, 운영 기준이 현장에 자리를 잡았습니다.
결과: 계획대로 바꾸는 공구와 고르게 나오는 조도
가장 먼저 달라진 것은 공구입니다. 윤활 여유가 몇 달 뒤에도 유지되면서 블레이드 한 개당 공구 사용량이 약 20~25% 줄었고, 5축 장비 한 대에서 교대마다 3~4번이던 공구 교체 작업 중단은 2번 안팎으로 줄었습니다. 편차를 따로 관리해야 했던 표면 조도는 액 상태가 흔들리지 않으면서 측정값의 편차 폭이 기존의 절반 안팎으로 좁아졌고, 지금은 일정하게 유지되고 있습니다. 비누화와 내부 오염이 억제되어 장비 내부 청결도 유지됩니다.
작업장에서는 부패 냄새가 사라지면서 작업자 만족도가 높아졌습니다. 기존 액은 2~3개월마다 전량 교체했지만, 병행 시험부터 새 액을 쓴 장비는 5개월 가까이 교체 없이 보충만으로 농도와 pH 기준 안에 있습니다. 절삭유 관리는 냄새와 외관을 보던 방식에서 농도와 pH 를 정기적으로 재는 방식으로 바뀌었습니다. 블레이드처럼 부품 하나의 값이 큰 공정에서 조도와 공구 수명이 고르게 유지된다는 것은, 엔진 제작사에 내는 가공 기록이 한결같아진다는 뜻이기도 합니다.
"예전엔 공구 바꾸는 타이밍을 감으로 잡았는데, 요즘은 거의 계획한 대로 갑니다. 냄새가 없어진 건 말할 것도 없고요."고객사 5축 가공 반장
다음 단계: 농도 관리 범위와 공구 수명을 잇는 기록
고객사와 저희는 지금 블레이드별 공구 사용량과 절삭유 농도·pH 기록을 함께 모으고 있습니다. 현재 5.0~12% 범위 안에서 운영하는 농도를 더 좁은 구간으로 묶었을 때 공구 수명이 얼마나 더 늘어나는지 이 기록으로 확인하고 있습니다. 병행 시험부터 새 액을 쓴 장비의 액 수명도 계속 기록해, 보충만으로 기준을 지키는 기간을 운영 기준의 교체 주기로 옮길 계획입니다. 같은 장비에서 알루미늄과 철계 부품을 함께 다루는 다른 라인으로 이 절삭유와 점검 기준을 넓히는 일도 함께 검토하고 있습니다.