용해로에서 24개월 수출 운송까지
알루미늄, 구리, 주석, 아연 같은 비철금속과 그 합금을 압연, 압출, 단조, 주조, 판금 가공으로 반제품이나 최종 부품으로 만드는 산업입니다.
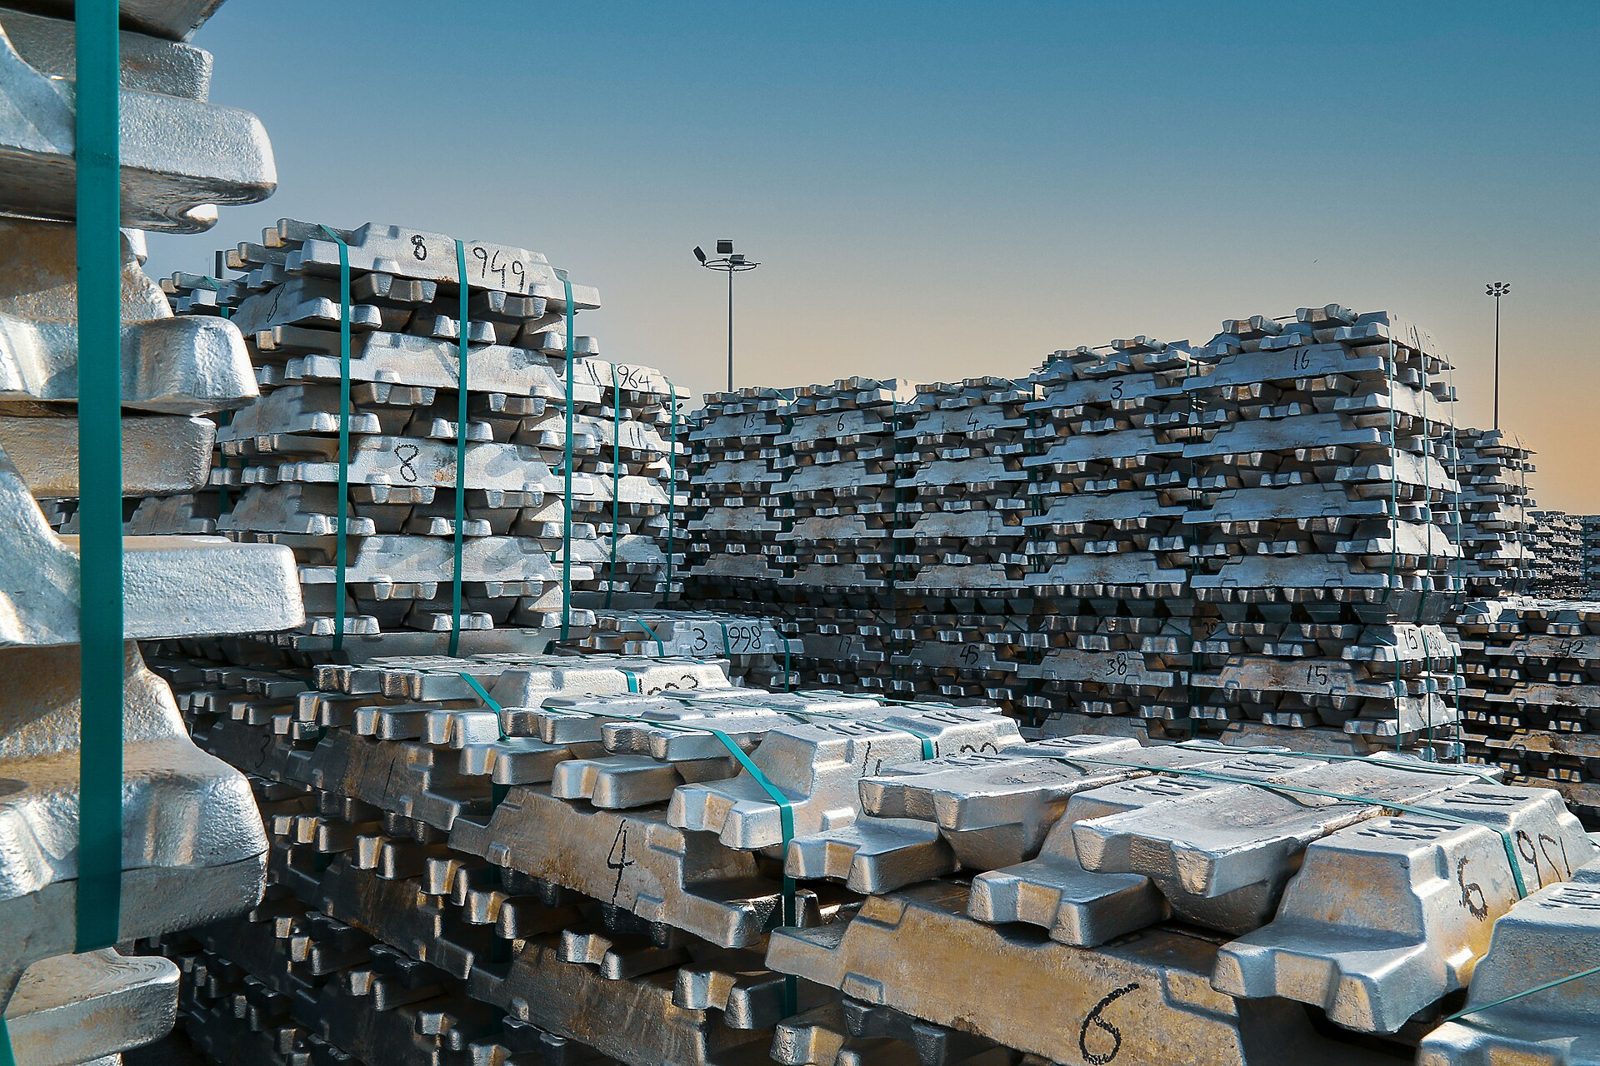
비철금속 가공은 어떤 산업인가
비철금속 가공은 알루미늄과 동처럼 철이 아닌 금속을 녹이고 압연하고 다듬어 판재와 코일, 부품으로 만드는 산업입니다. 이들 금속은 전기와 열이 잘 통하고 성형이 쉬운 대신 표면이 무르고 산화가 빠르게 진행되어, 가공 중에 눌린 자국이나 변색이 그대로 품질 판정으로 이어집니다. 주조와 열간 및 냉간 압연, 소둔, 탈지와 산세, 표면처리로 흐름이 이어지므로 압연 윤활과 세정, 화성처리, 그리고 변색과 백청을 막는 방청이 공정 내내 따라붙습니다.
비철금속에서 가장 자주 문제가 되는 곳은 표면입니다. 압연유가 남은 자리에서 얼룩이 시작되고, 습기가 갇힌 코일 안쪽에서는 백청이 번지며, 해상 운송 구간에서 그 위험이 다시 커집니다. 잔류 오일 함량과 소재별 반응성, 포장 안쪽의 습도 조건이 윤활과 세정 성능만큼 결과를 가릅니다. 비철금속 가공은 수요처마다 요구하는 표면 등급이 달라서, 어느 기준에 맞출지부터 함께 정하고 조건을 조율해 나가야 합니다.
- 39 Mt
제품이 되지 못하는 알루미늄 용탕
- 01
원료 수급 및 저장
재활용 스크랩과 정련 인고트를 입고해 선별하고 야드에 쌓아 두는 단계입니다. 야적 중 결로가 반복되면 표면부터 산화가 시작됩니다. 방청 자재는 보호 기간, 도포 방식, 금속별 반응을 보고 고릅니다.
- #산화방지
- #부식관리
- #백청방지
- 02
용해 및 연속주조
인고트와 스크랩을 용해한 뒤 직접냉각 주조나 연속주조로 슬래브와 빌릿을 만드는 단계입니다. 몰드 이형이 고르지 않으면 용탕이 고착되고 균열이 남습니다. 이형제와 냉각수 약품은 이형성과 스케일 억제를 보고 고릅니다.
- #주조표면품질
- #이형성
- #냉각수관리
- 03
열간압연
슬래브를 재가열해 다단 압연기로 두께를 줄여 열연 코일로 만드는 단계입니다. 압연유가 유막을 유지하지 못하면 롤 표면 상태가 코일에 전사됩니다. 열간압연유는 마찰 저감과 냉각의 균형, 합금 종류를 보고 고릅니다.
- #열관리
- #마찰저감
- #롤마모방지
- 04
냉간압연
열연 코일을 상온에서 목표 두께와 조도까지 다시 압연하는 단계입니다. 코일 밀착면에 압연유가 갇히면 오일 스테인으로 굳습니다. 냉간압연유는 윤활성, 표면 조도, 잔류유 함량을 보고 고릅니다.
- #두께정밀도
- #표면조도
- #잔류오일관리
- 05
조질압연과 소둔
경압하 스킨패스 압연을 걸고 소둔로에서 열처리해 최종 조도와 물성을 잡는 단계입니다. 잔류유가 다 휘발하지 못하고 탄화하면 어닐링 스테인으로 남습니다. 스킨패스 압연유는 조도 균일성과 휘발 거동을 보고 고릅니다.
- #조도균일성
- #결정립제어
- #소둔변색방지
- 06
탈지와 세정 및 산세
코일 표면에 남은 압연유와 금속 분진, 산화막을 알칼리 세정과 산세로 걷어내는 단계입니다. 조건이 과하면 무른 표면이 침식되고 폐수 부담이 커집니다. 세정제와 산세 약품은 세정력과 침식 정도를 보고 고릅니다.
- #세정효율
- #환경규제
- #세정액재활용
- 07
아노다이징, 화성처리, 코팅 표면처리
알루미늄에 전기화학 처리로 산화 피막을 만들거나 화학 처리로 보호막을 올리는 단계입니다. 밀폐 처리가 부족하면 기공이 열린 채 남아 백청이 올라옵니다. 처리 약품은 피막 특성과 내식성을 보고 고릅니다.
- #피막균일성
- #내식성
- #색상구현
- 08
절삭, 절단, 굽힘, 천공 2차 가공
표면처리를 마친 반제품을 최종 치수로 자르고 굽히고 뚫어 조립으로 넘기는 단계입니다. 칩이 정체되면 스크래치와 얇은 판재의 변형이 생깁니다. 가공유는 윤활성, 치수 정밀도, 피막에 미치는 영향을 보고 고릅니다.
- #가공정밀도
- #표면보호
- #윤활조건
- 09
포장 및 운송 보호
완성 제품을 포장하고 팔레트에 실어 운송 중 진동과 습도, 해염에서 지키는 단계입니다. 해상 구간이 길어지면 포장 안의 습기로 백청과 변색이 번집니다. 포장 자재는 방청 기간, 밀폐 조건, VCI 종류를 보고 고릅니다.
- #운송방청
- #변색방지
- #포장손상방지
규제와 인증
ISO 9001
조직의 품질경영시스템 요구사항을 정한 국제 표준입니다. 알루미늄 압연유, 구리 신선유, 표면처리 약품도 구매 사양과 입고 검사, 변경 관리의 대상이 됩니다.
IATF 16949
자동차 공급망에 적용되는 품질경영시스템 표준입니다. 자동차용 알루미늄과 구리 소재를 공급하는 업체는 공정 약품을 바꿀 때 고객 요구에 따른 통보와 승인 절차를 거칩니다.
FDA 21 CFR 178.3910
금속 제품 제조에 쓰는 표면 윤활제에 대한 미국 FDA 규정입니다. 식품에 닿는 알루미늄 박과 판재를 만드는 압연유는 이 규정이 허용한 성분으로 구성되어야 합니다.
RoHS
전기와 전자제품에 납, 수은, 카드뮴, 6가 크롬 등의 사용을 제한하는 EU 지침입니다. 전자 부품용 구리 합금과 도금 소재는 표면처리 약품이 제한 물질을 남기지 않는지 확인해야 합니다.
자주 묻는 질문
야드에 쌓아 둔 인고트에 백청이 올라오는데 실내로 옮기는 것 말고 방법이 있나요?
실내 보관이 가장 확실하지만 물량과 공간 때문에 어려운 경우가 많습니다. 야적에서는 비를 막는 것보다 결로를 줄이는 쪽이 실제 효과가 큰 편이라, 덮개를 씌우기만 하고 통풍이 막히면 안쪽에서 오히려 습기가 갇히는 사례가 있습니다.
적재 방식도 함께 봅니다. 바닥에 닿는 단과 하부 단에서 산화가 먼저 시작되는 경우가 많아, 받침을 올리고 단 사이에 간격을 두는 것만으로 진행이 늦춰지기도 합니다. 방청 자재를 쓰실 때는 용해 전에 제거가 필요한 종류인지 미리 정해 두는 편이 좋습니다. 제거 공정이 없는 라인이라면 제거가 필요 없는 제품으로 선택지가 좁혀집니다.
같은 라인에서 알루미늄과 동을 함께 다루는데 방청재를 나눠 써야 하나요?
나눠 쓰시는 곳이 많습니다. 동은 황이 들어간 성분과 만나면 변색이 생기는 사례가 있어, 알루미늄에서 문제가 없던 방청재가 동에서는 얼룩으로 나타나기도 합니다. 다금속 적합성을 밝혀 둔 제품이라면 한 종류로 묶어 쓰는 구성도 가능합니다.
다만 나눠 쓰면 자재 수와 재고 관리가 늘고, 현장에서 두 제품이 섞여 쓰이면 오히려 관리가 더 어려워지는 일이 생깁니다. 소재별로 보관 구역과 도포 자리를 나눌 수 있는지부터 정리해 두시면 한 종류로 묶을지 나눌지가 자연스럽게 정해지는 편입니다.
소둔하고 나면 코일 표면이 누렇게 변하는데 압연유를 바꾸면 잡히나요?
잔류유가 소둔로 안에서 탄화해 생기는 변색인 경우가 많습니다. 다만 유종만큼 권취 장력과 잔류량, 승온 조건이 함께 걸려 있어 압연유 교체만으로 정리되지 않는 사례도 있습니다.
변색이 코일 가장자리에 몰려 있으면 권취와 잔류유가 고이는 자리를, 전면에 고르게 나오면 승온 속도와 분위기 관리를 함께 봅니다. 잔류량을 줄이려고 급유를 낮추면 이번에는 롤 마크와 스크래치가 늘어나는 경우가 있어, 압연 쪽과 소둔 쪽 조건을 한꺼번에 바꾸지 않는 편이 원인을 가려내기 쉽습니다.
아노다이징한 부품에서 백청이 올라옵니다. 처리 조건 쪽 문제인가요?
밀폐 처리가 충분하지 않아 기공이 열린 채 남았을 가능성이 높다고 봅니다. 전처리 세정이 부족해 피막 자체가 고르게 자라지 못한 경우도 있습니다.
백청이 모서리와 절단면에 몰려 있다면 표면처리 조건보다 그 뒤의 가공과 취급이 원인일 때가 많습니다. 피막을 만든 뒤에 자르고 뚫은 자리는 보호막이 없는 상태로 남기 때문에, 처리 조건을 손보기 전에 공정 순서를 바꿀 여지가 있는지부터 보는 편이 시간을 아낍니다.
잔류 오일 기준을 맞추기가 어렵습니다. 세정을 강하게 하면 되나요?
세정을 올려 맞추는 방법도 있지만 무른 표면이 침식되거나 광택이 달라지는 경우가 있어, 앞 공정의 잔류량을 먼저 줄이는 편이 부담이 적습니다. 세정 조건을 올리면 폐수 처리 쪽 부담도 함께 늘어납니다.
잔류량은 코일 안쪽과 바깥쪽에서 다르게 나오는 경우가 많아, 어느 위치에서 측정한 값인지가 판정을 가릅니다. 고객사마다 잔류 측정 방법이 달라 같은 코일에서도 결과가 갈리는 사례가 있습니다. 기준값만큼 측정 조건도 맞춰 두지 않으면 라인을 손보고도 같은 불합격이 되풀이됩니다.
얇은 알루미늄 판재를 가공하면 변형이 남는데 가공유로 줄일 수 있나요?
가공유가 도움이 되는 경우도 있지만 변형은 절삭 조건과 고정 방식에서 시작되는 사례가 더 많습니다. 소재가 무르다 보니 클램프 압력만으로도 형상이 밀릴 수 있고, 판재가 얇을수록 그 영향이 크게 나타나는 편입니다.
가공유를 바꾸실 때는 변형보다 표면 쪽에서 얻는 것이 큽니다. 피막을 이미 올린 소재라면 가공유가 피막에 남기는 얼룩과 조립 전 세정 부담이 함께 걸리고, 이 부분을 나중에 확인하면 세정 공정을 하나 더 넣게 되는 일이 생깁니다.
표면처리제에 규제 물질이 들어 있는지 어떻게 확인하나요?
성분표에 이름이 보이지 않는다고 확인이 끝난 것은 아닙니다. 규제 대상 가운데는 물질 이름이 아니라 함량 기준으로 걸리는 항목이 있어, 자료에 함량이 적혀 있지 않으면 공급사에 따로 받아 두셔야 하는 경우가 있습니다.
고객사 사양서에 금지 물질 목록이 붙어 있는지도 함께 봅니다. 대체품으로 바꾸면 내식성 자료를 처음부터 다시 쌓게 되는 일이 많아, 규제 확인을 제품 검토 앞쪽에 두는 순서가 시간을 아끼는 편입니다. 수출 물량은 수입국 규제가 따로 걸려 국내 기준만으로 판단하기 어렵습니다.
고객사가 표면 등급을 요구하는데 어느 구간부터 손봐야 하나요?
표면 등급은 마지막 구간에서만 만들어지지 않는 경우가 많습니다. 냉간압연의 잔류유와 소둔 조건, 스킨패스 압하량이 겹쳐 나타나기 때문에 한 구간만 조정해서는 등급이 안정되지 않는 편입니다.
그래서 등급을 맞추는 일은 제품 교체보다 구간 사이의 조건을 묶는 작업에 가깝습니다. 불합격 판정이 난 코일의 결함 종류를 모아 두면 어느 구간이 흔들리는지 드러나고, 얼룩과 변색이 많은 로트와 마크와 스크래치가 많은 로트는 손대야 할 자리가 서로 다릅니다.