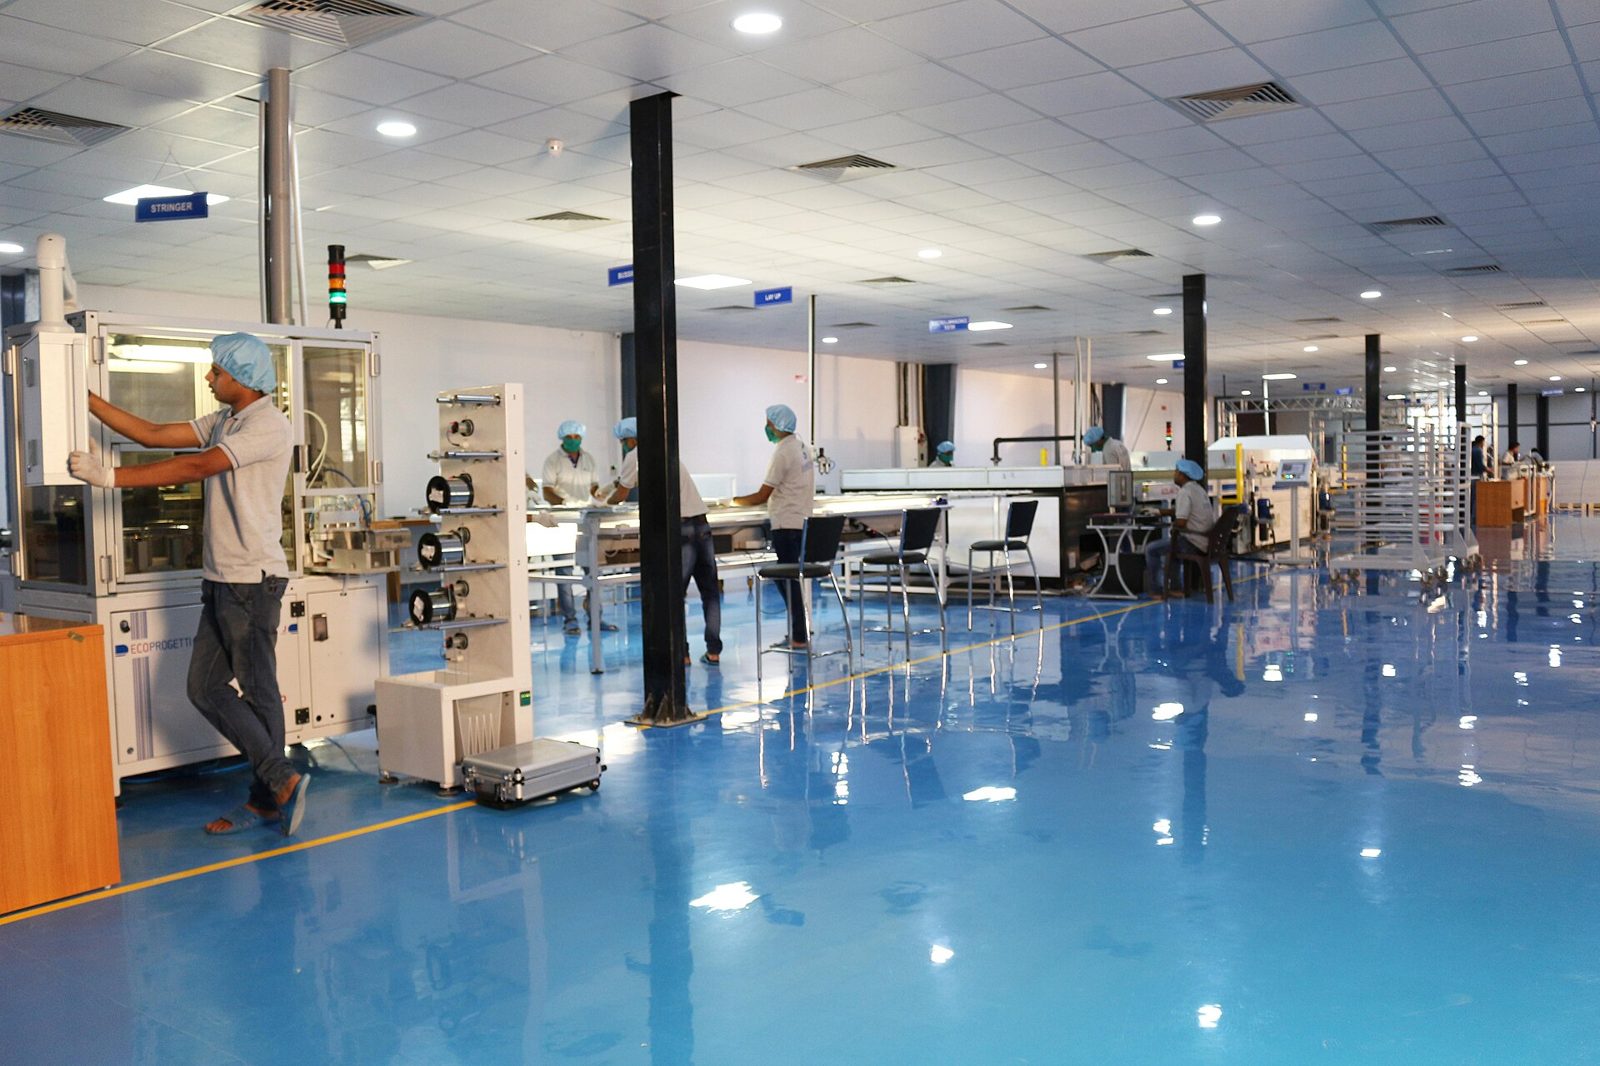
태양광은 어떤 산업인가
태양광은 실리콘 웨이퍼로 만든 셀을 모듈로 묶고, 그 모듈로 발전 설비를 지어 운영하는 산업입니다. 모듈은 지붕과 들판에 그대로 드러난 채 이십 년 넘게 자리를 지켜야 하므로, 제조 단계의 청결과 밀봉 못지않게 설치한 뒤의 관리가 발전량을 좌우합니다. 실리콘과 유리, 알루미늄 프레임을 함께 다루는 구조라 잉곳 절단과 프레임 가공 윤활, 셀 세정, 밀봉과 방청, 구동부 윤활과 패널 세정 기술이 구간마다 나뉘어 요구됩니다.
태양광에서 발전량을 깎는 요인은 표면과 접점에 몰려 있습니다. 패널에 쌓인 먼지와 새 배설물은 빛을 가리고, 옥외 배선과 커넥터, 트래커 구동부는 습기와 온도 변화에 계속 노출됩니다. 유리와 코팅면을 상하게 하지 않는지, 옥외에서 얼마나 버티는지, 고전압 설비 곁에서 안전한지가 세정력이나 윤활 성능만큼 중요합니다. 태양광은 제조보다 설치 이후의 시간이 훨씬 긴 산업이라, 현장의 입지와 오염 조건을 파악해 관리 방식까지 함께 정하는 일이 뒤따릅니다.
- 태양광 오염 연간 매출 손실최소 30~50억 유로
- 01
잉곳 슬라이싱 웨이퍼 절단
다이아몬드 와이어 쏘로 실리콘 잉곳을 얇은 웨이퍼로 잘라내는 단계입니다. 와이어가 끊어지면 그 줄에 물린 웨이퍼가 통째로 손실됩니다. 절삭 유체는 냉각과 윤활의 균형, 실리콘 미분 분산, 액 수명을 보고 고릅니다.
- 02
웨이퍼와 셀 세정
절단 손상층을 제거하고 표면을 텍스처링하면서 셀 공정 중의 오염물을 씻어내는 단계입니다. 텍스처가 고르지 않으면 셀마다 반사율이 달라져 출력 등급이 갈립니다. 약품은 반응 속도, 균일성, 반응열 관리를 보고 고릅니다.
- 03
라미네이션과 프레임 가공 모듈 조립
셀을 연결해 봉지재와 백시트로 라미네이션하고 보호 유리와 알루미늄 프레임을 붙이는 단계입니다. 프레임과 정션박스 밀봉이 약한 곳으로 수분이 들어가면 출력이 내려갑니다. 실란트는 밀봉 성능, 경화 조건, 자외선 내성을 보고 고릅니다.
- 04
패널 수입과 보관
수입 모듈과 국내 생산 모듈이 항만에 도착해 창고에 놓이는 단계입니다. 해안 창고에서는 소금기로 프레임과 금속부가 부식됩니다. 방청재와 포장재는 보호 기간, 염분과 습도 환경을 보고 고릅니다.
- 05
설치 및 고정
알루미늄 레일을 세우고 모듈을 고정한 뒤 배선과 인버터를 연결하는 단계입니다. 알루미늄 레일과 스테인리스 체결재가 맞닿는 곳에서 이종금속 접촉 부식이 시작됩니다. 소착 방지제와 고정제는 체결 성능과 옥외 노출 내구성을 보고 고릅니다.
- 06
트래커 구동부 윤활
트래커의 슬루 드라이브와 기어박스, 모터 구동부에 그리스와 기어오일을 넣고 주기적으로 보충하는 단계입니다. 그리스가 굳거나 씻겨 나가면 치면 마모가 빨라져 추적 오차가 생깁니다. 윤활제는 저온 유동성, 내하중성, 내수성을 보고 고릅니다.
- 07
시운전 및 성능 검증
발전 상태를 확인하고 용량을 측정하며 인버터 제어를 시험하는 단계입니다. 패널 표면이 오염된 채 측정하면 성능이 낮게 나옵니다. 세정제와 접점 세척제는 세정력, 유리 표면 잔여물, 반사방지막 영향을 보고 고릅니다.
- 08
정기 패널 세정
패널 표면의 먼지와 조류 분비물을 주기적으로 걷어내고 오염 상태를 점검하는 단계입니다. 강알칼리나 연마성 세정제를 쓰면 유리 표면의 반사방지막이 손상됩니다. 세정제는 오염 제거력, 표면 손상 여부, 헹굼성을 보고 고릅니다.
- 09
고장 진단 및 수리
적외선 카메라로 핫스팟을 찾고 절연 저항을 측정한 뒤 문제가 된 부위를 교체하는 단계입니다. 다른 제조사 커넥터를 섞은 접속부는 접촉 저항이 올라 발열과 아크로 이어집니다. 접점용 약품은 세척력, 보호 성능, 절연 특성을 보고 고릅니다.
규제와 인증
IEC 61215
지상용 태양광 모듈의 설계 적격성과 형식 승인을 위한 시험 규격입니다. 모듈의 실런트와 접착제는 고온고습과 열 순환 시험을 거친 구성으로 인증되므로 재료를 바꾸면 재시험이 필요할 수 있습니다.
IEC 61730
태양광 모듈의 전기적, 기계적, 화재 안전 요건을 정한 국제 규격입니다. 정션박스 접착과 프레임 실링에 쓰는 재료는 절연과 난연 요건을 충족하는 구성으로 인증을 받습니다.
RoHS
전기와 전자제품에서 납, 카드뮴 같은 유해물질 사용을 제한하는 EU 지침입니다. 고정 설치용 태양광 패널은 적용에서 제외되지만 인버터 같은 전기 장치에 쓰는 재료는 이 제한을 확인합니다.
화학물질관리법
유해화학물질의 취급, 저장, 운반 기준을 정한 국내 법입니다. 셀 공정의 식각액과 세정액처럼 유해화학물질에 해당하는 약품은 이 법의 취급 시설 기준과 허가 요건을 갖춘 상태에서 씁니다.
자주 묻는 질문
패널 세정을 물만으로 하는 곳도 있던데 세정제를 꼭 써야 하나요?
오염 성질에 따라 갈리는 편입니다. 마른 먼지 정도면 물과 브러시로 회복되는 경우가 많고, 조류 분비물이나 유분이 섞인 오염은 물만으로는 잘 떨어지지 않는 사례가 많습니다.
강알칼리와 연마성 제품은 반사방지막을 상하게 할 수 있어 이 구간에서는 피하는 쪽이 안전합니다. 세정제를 쓰지 않더라도 경도가 높은 물로 씻으면 마르면서 물자국이 남아 추가 작업이 필요하고, 한낮의 뜨거운 모듈에 찬물을 뿌리면 유리에 열충격이 가해집니다. 작업 시간대와 사용 수질이 제품 선택만큼 결과를 가르는 편입니다.
설치한 지 얼마 안 됐는데 레일 체결부에 하얀 가루가 올라와요. 왜 그런가요?
알루미늄 레일과 스테인리스 체결재가 맞닿는 자리에서 시작되는 접촉 부식일 가능성이 높다고 봅니다. 해안이나 습기가 많은 입지에서 더 빨리 드러나는 편입니다.
가루가 볼트 머리 주변에만 몰려 있는지, 레일 표면 전체로 번지는지를 보시면 구분이 됩니다. 접촉면에 몰려 있다면 시공 시점의 접촉면 처리와 소착 방지 여부를, 넓게 번진다면 표면 상태와 입지 조건을 먼저 살펴보는 편이 좋습니다.
발전량이 예전만 못한데 세정만으로 회복되나요?
표면 오염이 원인이라면 세정으로 상당 부분 돌아오는 경우가 많습니다. 다만 전위 유기 열화나 셀 미세 균열처럼 겉으로 드러나지 않는 원인이 섞여 있으면 세정 뒤에도 그대로 남습니다.
세정 전후 출력을 비슷한 일사 조건에서 비교해 보시면 원인을 나눠 볼 수 있습니다. 회복 폭이 작다면 적외선 열화상과 절연 저항 측정을 함께 보시는 편이 좋고, 특정 스트링에서만 낮게 나온다면 접속부 쪽을 먼저 확인해 볼 수 있습니다.
트래커 윤활제를 다른 제품으로 바꾸면 설비 보증에 문제가 되나요?
지정 규격이 있는 설비는 그 안에서 고르는 것이 보통이고, 벗어난 제품을 쓰면 설비 보증 조건에서 문제가 되는 사례가 있습니다.
승인 목록을 벗어난 제품을 쓰면 고장이 났을 때 원인 분석에서 윤활이 먼저 지목되는 사례가 있습니다. 그래서 바꾸시더라도 보증 기간이 끝난 트래커부터 적용해 기록을 쌓는 경로를 택하는 경우가 많습니다. 해외 제조사 설비라면 규격 대응 자료를 국문과 영문으로 함께 갖춰 두는 편이 절차를 줄여 줍니다.