고객 사례방산용 유압 장비 제조·공급사
저미스트 절삭유로 자동선반 증설 라인을 안정시킨 방산 유압 부품사
- 고객사
- 방산용 유압 장비 제조·공급사
- 산업
- 방산
- 제품군
- 금속가공유 (MWF)
- 공정 · 소재
- 자동선반 절삭 (주야간 연속 가동) · 스테인리스강, 일반 탄소강
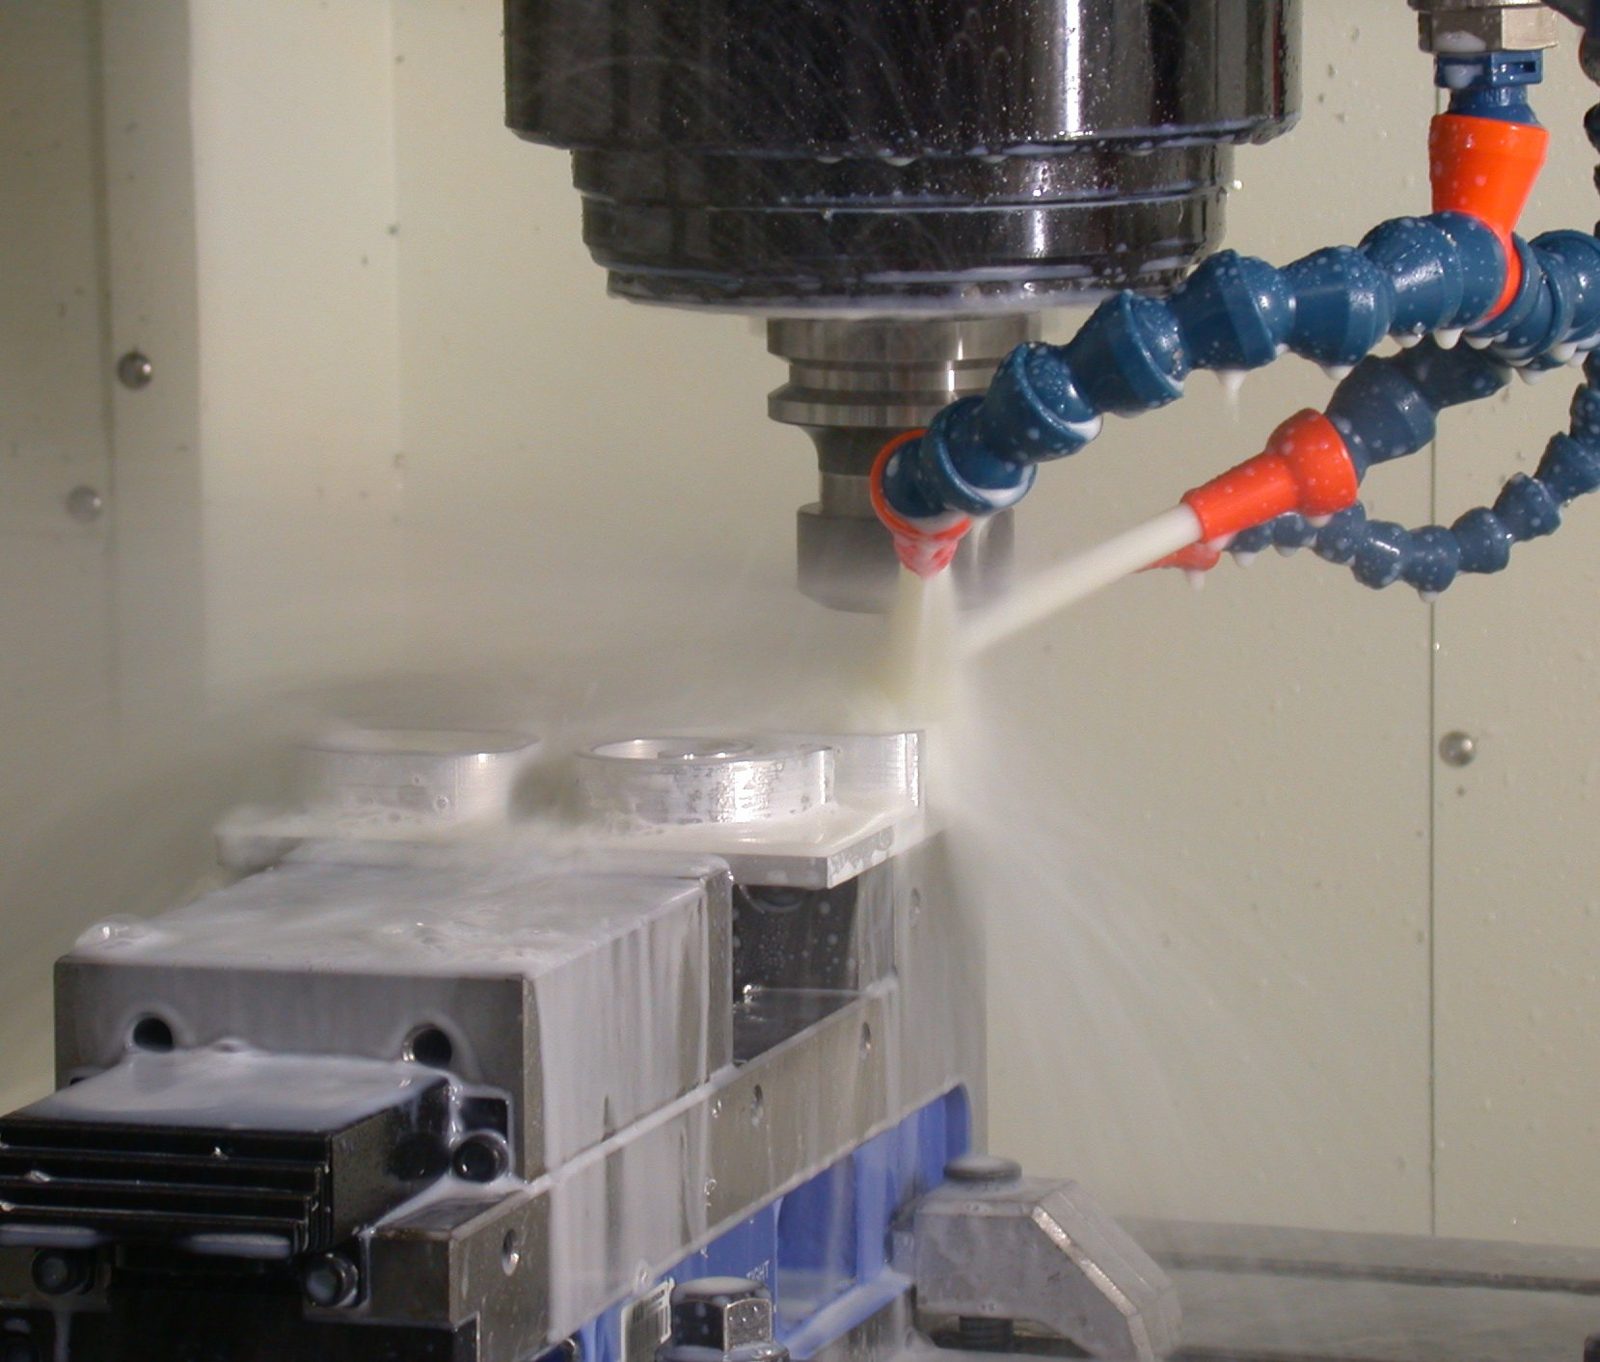
자동선반을 새로 들여 생산량을 늘리던 방산용 유압 장비 제조사가 스테인리스강 극압 윤활, 낮은 미스트와 냄새, 소모량을 함께 맞추는 비수용성 절삭유로 바꿨습니다. 고객사와 저희는 높아진 속도와 연속 가동이 윤활과 작업 환경을 동시에 흔든다는 점을 정리하고 비염소계 극압 저미스트 오일을 골랐습니다. 공구 마모와 치수 편차가 줄고, 미스트와 냄새가 안정되며, 소모량도 함께 낮아졌습니다.
이 고객사는 방산용 유압 관련 장비를 만들어 공급합니다. 최근 생산 효율을 높이기 위해 자동선반을 새로 들여 생산량을 늘리고 있고, 주요 가공 소재는 스테인리스강과 일반 탄소강입니다. 장비는 주야간 연속으로 돌아가며, 그동안 가공 정밀도와 윤활 안정성이 같은 수준으로 유지되어야 합니다.
절삭유 선택에도 이미 분명한 기준이 있었습니다. 성능이 일정하지 않은 재생유는 후보에서 뺐고, 비싼 수입품을 대체하면서도 작업자와 설비 모두에 부담이 적은 대안을 찾고 있었습니다. 방산 부품의 품질 기준을 지키면서 증설과 원가를 함께 관리하려는 회사입니다.
자동선반이 들어오면서 가공 속도와 연속 가동 시간이 늘었고, 절삭 조건도 달라졌습니다. 고객사가 세운 조건은 네 가지였습니다. 고하중 SUS 가공에서 팁 마모를 억제하고 가공 정밀도 편차를 줄이는 극압 윤활, 작업 구역으로 퍼지는 오일 미스트를 줄여 공정 관찰과 작업자 피로를 함께 개선하는 저미스트가 앞의 두 가지입니다. 장시간 교대 근무에서 냄새와 피부 자극이 부담되지 않는 저자극, 절삭유 소모량이 과도하지 않아 운영비가 늘지 않는 경제성이 나머지 두 가지입니다.
과제: 빨라진 자동선반에서 SUS 팁과 작업장 공기를 함께 지키기
기존 비수용성 절삭유는 이전 장비에서는 기준을 맞췄지만, 더 높은 속도와 긴 연속 가동에서는 극압 성능이 충분히 유지되지 않았습니다. 극압이 부족하자 SUS 가공에서 공구 팁이 빠르게 소모되었습니다. 오일 미스트는 작업 구역으로 확산되었고, 자극성 냄새는 장시간 교대 작업에 지장을 주는 작업 환경 과제로 떠올랐습니다. 공정을 눈으로 확인하기도 어려워졌고, 유막이 과도하게 남아 소모가 늘었으며 가공 후 표면에는 오일이 남았습니다.
"자동선반 들여오고 속도를 올리니까 예전 오일로는 팁이 버티질 못했어요. 그런데 오일만 진하게 바꾸면 미스트랑 냄새가 더 심해질 것 같아서, 둘을 같이 보는 걸 찾았습니다."고객사 생산 담당
0주에 고객사가 요청한 것은 자동선반 증설 라인의 SUS 극압 윤활과 작업 환경을 함께 맞출 비수용성 절삭유를 검토하는 일이었습니다. 재생유는 이미 후보에서 빠져 있었고, 고가 수입품을 대체하는 것이 목표였습니다. 고객사와 저희는 후보를 고르기 전에 증설 라인에서 무엇이 함께 달라졌는지부터 정리하기로 했습니다.
해결: 극압, 미스트, 냄새, 소모량을 절삭점 온도 하나로 묶어 보기
1~2주에 고객사와 저희는 소재별 가공 조건과 주야간 가동 시간, 미스트가 주로 생기는 위치, 하루 보충량을 함께 확인했습니다. 미스트는 고속 회전 구간과 절삭점 주변에서 많았습니다. 보충량에서는 칩과 부품에 묻어 나가는 오일이 큰 부분을 차지했습니다.
스테인리스강은 열이 빠지지 않는 소재입니다. 열전도율이 탄소강의 3분의 1 수준이라 절삭열이 공구 날 끝에 모이고, 가공 경화로 절삭 저항이 커지며, 칩이 날에 들러붙기 쉽습니다. 이때 공구를 지키는 것은 극압 성분으로, 고온의 절삭점에서 금속 표면과 반응해 얇은 반응막을 만들고 금속끼리 직접 붙는 것을 막습니다. 예전에는 염소계 극압제가 이 역할을 많이 맡았지만, 장비 부식과 폐유 처리, 작업자 노출 문제로 지금은 황계·인계 성분과 에스테르를 조합한 비염소계 설계가 쓰입니다. 속도가 오르면 절삭점 온도가 올라가므로, 극압 성분이 더 높은 온도에서도 막을 유지해야 합니다.
미스트는 두 경로로 생깁니다. 하나는 기계적 분무로, 빠르게 도는 소재와 척에 절삭유가 부딪히면 작은 방울로 흩어집니다. 다른 하나는 열적 생성으로, 뜨거운 절삭점에서 오일이 증발했다가 공기 중에서 식으며 1마이크로미터 안팎의 미세 방울로 응축되고, 이 방울은 오래 떠 있고 호흡기로 들어가기 쉽습니다. 저점도 오일은 칩과 부품에서 잘 흘러내려 소모량은 줄지만 분무되기는 더 쉬우므로, 휘발성이 낮은 기유와 방울이 잘 흩어지지 않게 하는 성분이 함께 필요합니다.
냄새도 같은 곳에서 옵니다. 고온에서 분해되기 쉬운 활성 황 성분과 열화된 오일이 자극성 냄새의 주요 원인입니다. 결국 극압, 미스트, 냄새, 소모량은 절삭점의 온도와 오일의 조성이라는 같은 변수에 묶여 있었고, 극압이 약하면 절삭점 온도가 올라 미스트와 냄새가 늘고 유막이 두꺼우면 소모량이 늘었습니다. 그래서 비교 기준을 "한 오일로 네 조건을 동시에 맞추는가" 로 잡았습니다.
3~4주에 저희는 후보를 작동 원리로 나눠 보았습니다. 극압 성분이 염소계인지 비염소계인지, 미스트를 줄이는 방식이 기유 선택인지 첨가제인지, 점도와 외관이 공정 관찰에 맞는지, 냄새를 만드는 성분이 있는지를 보았고, 가공 후 표면에 오일 자국이 남지 않을 것을 더했습니다. 고른 것은 철계 난삭 가공에 맞춘 비염소계 극압 비수용성 절삭유로, 비염소계 극압첨가제로 가공 접점에서 윤활막을 유지하면서 저미스트 설계로 작업 구역으로 퍼지는 미스트와 냄새를 낮춥니다. 맑은 외관과 저점도라 공정 관찰이 쉽고, 얇고 균일한 유막을 만들어 부품과 칩에 과도하게 남지 않습니다. 향이 부드럽고 피부 자극을 최소화했으며, 제품 자료상 가공 후 오일 스테인이 남지 않습니다.
적용: 자동선반 한 대의 병행 가공에서 신규 전 대로
5~8주에는 자동선반 한 대에서 약 4주간 이전 오일과 병행 가공했습니다. 이 기간에 SUS 와 탄소강 각각의 팁 상태와 치수, 미스트와 냄새, 보충량을 확인했습니다. 팁 교체 주기, 가공 치수 편차, 하루 보충량, 작업자 체감은 같은 표에 기록해 이전 오일과 비교했습니다.
3개월째에 신규 자동선반 전 대로 전환했습니다. 이 장비들의 절삭유는 기존 비수용성 절삭유에서 비염소계 극압 비수용성 절삭유로 바뀌었습니다. 기존 선반 라인은 이번 전환 범위 밖에 두었습니다.
결과: 윤활 하나로 공구, 공기, 비용이 함께 달라진 증설 라인
6개월째에 고객사와 저희는 공구 수명, 소모량, 작업자 반응을 확인했습니다. 가장 먼저 달라진 것은 공구입니다. 극압 부족으로 빠르게 소모되던 SUS 공구 팁은 마모 부담이 완화되어, 팁 교체 주기가 이전 오일보다 약 30~40% 길어졌습니다. 스테인리스강 가공의 치수 편차도 작아졌습니다. 작업 구역으로 확산되던 미스트와 자극취는 주야간 연속 가동에도 안정되어 작업자 피로도가 낮아졌고, 맑은 외관 덕분에 가공 상태를 눈으로 확인하기 쉬워졌습니다.
과도하게 남던 유막이 얇고 균일해지면서 절삭유 소모량이 줄었고, 자동선반 한 대의 하루 보충량은 약 4~5L 에서 3L 안팎으로 약 25~35% 내려갔습니다. 소모량 감소와 공구 수명 연장이 함께 이루어져 전체 공정 운영 비용이 개선되었습니다. 방산 부품은 납품 로트마다 치수와 표면 기준을 같은 방식으로 확인받습니다. 증설 뒤에도 정밀도 편차가 줄어든 상태로 생산량을 늘릴 수 있게 된 것은 발주처에 내는 품질 기록이 증설 전과 같은 수준으로 유지된다는 뜻입니다.
"야간조가 제일 먼저 알았어요. 밤새 돌려도 머리 아프다는 얘기가 줄었고, 기계 안이 잘 보이니까 칩 엉키는 것도 바로바로 잡습니다."고객사 자동선반 반장
다음 단계: 팁 교체 주기와 보충량 기록으로 재주문 시점 잡기
고객사와 저희는 신규 자동선반의 팁 교체 주기와 보충량 기록을 소재별로 계속 모으고 있습니다. 이 기록을 바탕으로 공구와 절삭유의 재주문 시점을 미리 잡는 기준을 함께 만들고 있습니다. 기존 선반 라인에도 같은 오일을 넓힐 수 있는지 검토하고 있으며, 먼저 기존 선반 한 대에서 병행 가공으로 같은 항목을 비교할 계획입니다.