고객 사례방산 장비용 난삭재 부품 가공사
절삭유 교체 주기를 3개월에서 9개월 이상으로 늘린 방산 부품 가공사
- 고객사
- 방산 장비용 난삭재 부품 가공사
- 산업
- 방산
- 제품군
- 금속가공유 (MWF)
- 공정 · 소재
- 난삭재 드릴·탭·밀링 가공 (Heavy-duty machining) · 스테인리스강(SUS), 열후주강
SUS 와 열후주강 같은 난삭재로 방산 부품을 가공하는 제조사가 절삭유를 단가가 아니라 운영 전체 비용으로 고르는 기준을 세웠습니다. 염소계 절삭유에서 생물안정성이 높은 장수명 수용성 절삭유로 바꾸자 교체 주기가 3개월에서 9개월 이상으로 늘었고, 공구 마모와 냄새, 피부 자극이 함께 줄었습니다.
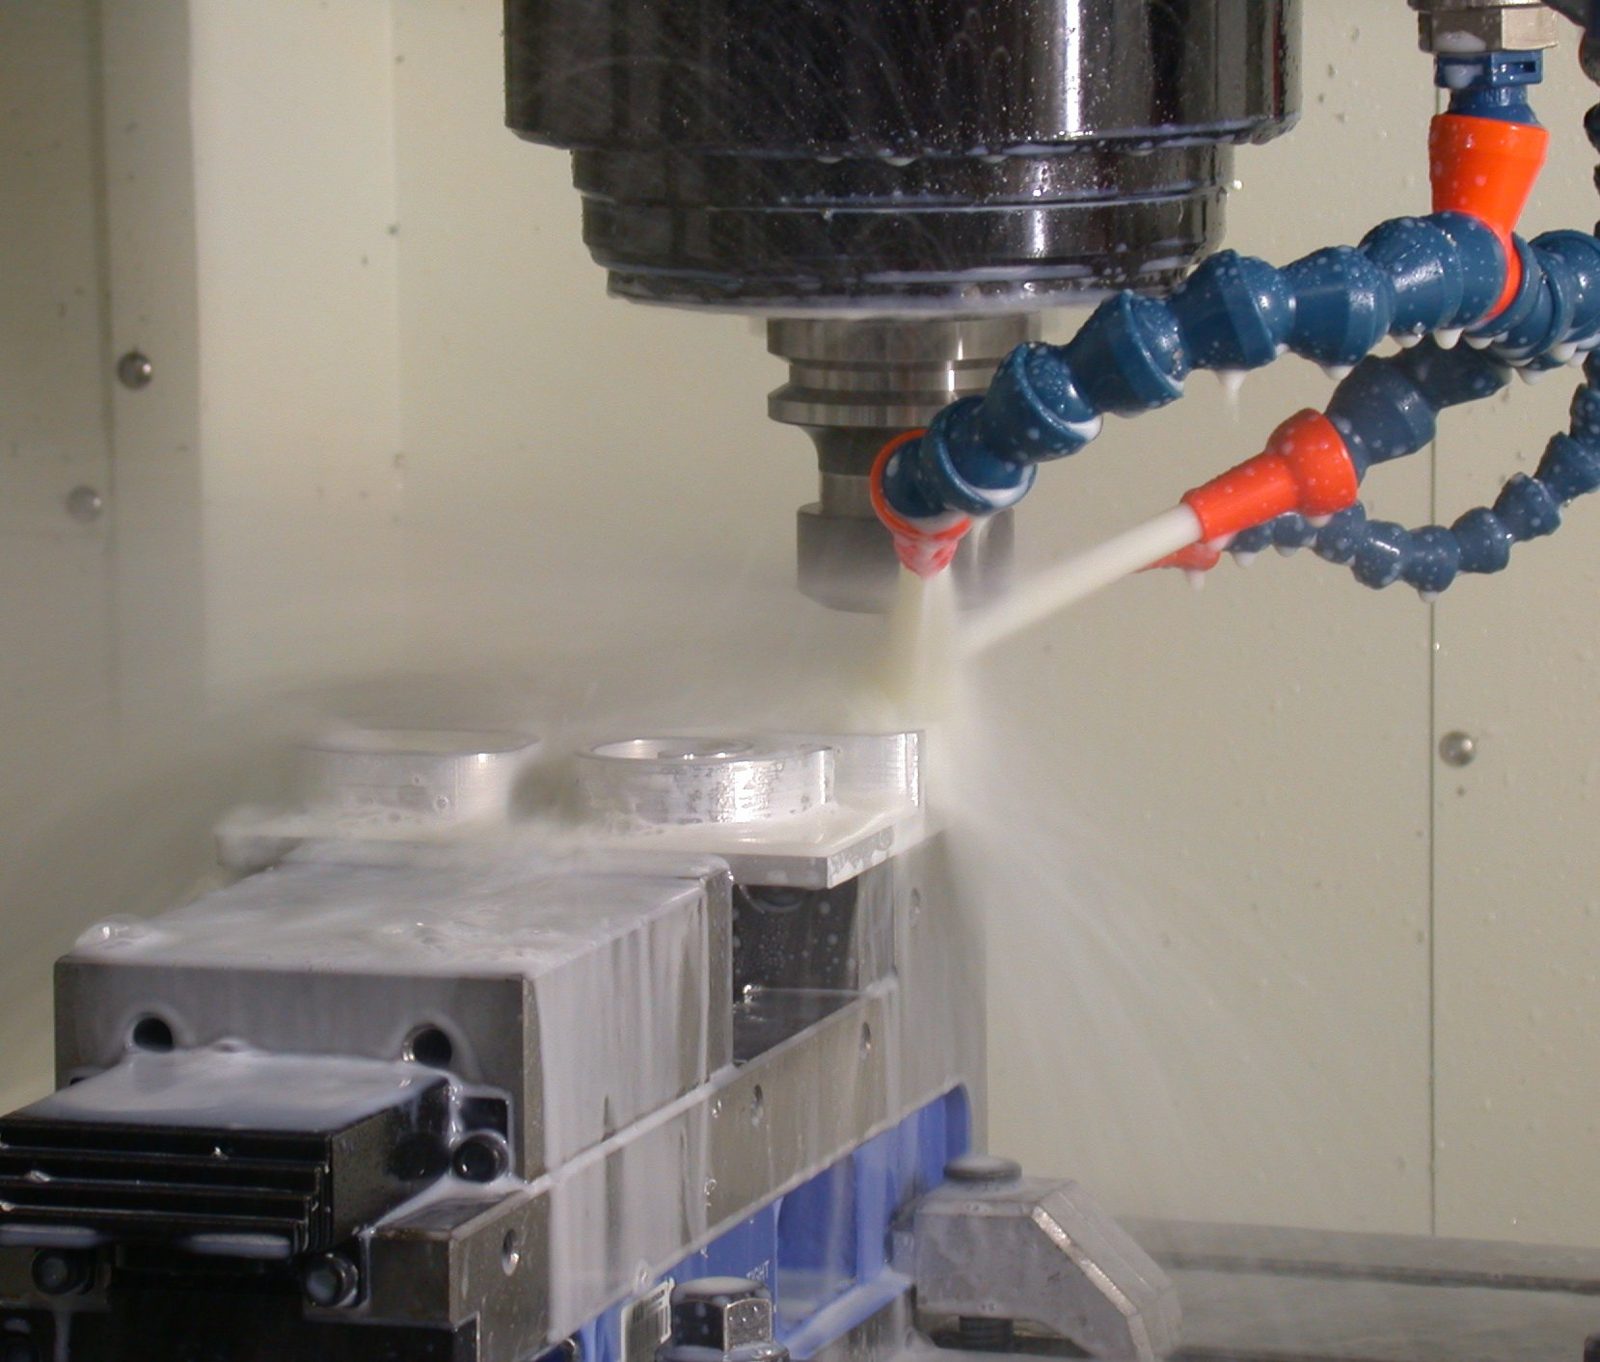
이 고객사는 방위산업 장비에 들어가는 부품을 가공합니다. SUS 와 열후주강처럼 강하고 질긴 난삭재를 드릴, 탭, 밀링 같은 고부하 공정으로 다루며, 방산 부품의 치수와 가공면 기준을 맞춰 납품합니다. 이런 소재는 절삭 중 공구 날끝에 열과 압력이 몰리고 가공경화가 일어나기 쉬워, 절삭유의 윤활과 극압 성능이 공구 수명과 가공성을 바로 정합니다.
그래서 이 현장은 가공성을 확보하려고 오랫동안 염소계 절삭유를 써 왔습니다. 가공 성능에서는 이유가 있는 선택이었고, 고객사가 새로 세운 기준도 이 성능을 내려놓지 않는 데서 출발했습니다. 고객사는 절삭유를 단가가 아니라 1년 동안 운영하는 전체 비용으로 판단하기로 했습니다. 그 안에는 교체 주기를 늘려 라인 정지, 폐액 처리, 신규 조합 같은 부수 작업을 줄이는 장수명, SUS 와 열후주강 가공에서 공구를 지키고 가공성을 유지하는 고부하 가공 대응, 작업자 건강에 영향을 줄 수 있는 성분을 빼 피부 자극과 냄새를 줄이는 성분 안전성이라는 세 조건이 들어 있었습니다.
과제: 3개월마다 서는 라인을 1년 운영비로 다시 보기
기존 절삭유는 부패로 3개월마다 교체해야 했습니다. 연 4회, 교체 때마다 라인을 세우고 폐액을 처리하고 새 액을 조합하는 작업이 따라왔고, 교체 비용과 정지에 따른 기회 비용이 쌓였습니다. 부패 냄새와 피부 자극에 대한 현장 불만도 누적되어 있었고, 장비 안에는 비누화로 생긴 침착물이 쌓였습니다. 고경도 소재에서 공구 마모가 심한 문제도 이어지고 있었습니다.
“절삭유 값만 보면 바꿀 이유가 없었어요. 그런데 교체할 때마다 라인 서는 날을 같이 놓고 보니까 얘기가 달라지더라고요. 1년에 네 번 서는 걸 한 번으로 줄이면 그게 제일 큰 돈이었습니다.”고객사 생산관리 담당
0주에 고객사가 요청한 것은 3개월마다 반복되는 절삭유 교체와 냄새, 피부 자극을 함께 검토하는 일이었습니다. 필요한 것은 가공 성능을 지키면서 오래 버티는 절삭유였습니다. 그래서 고객사와 저희는 후보를 고르기 전에 교체 한 번에 드는 비용부터 나눠 보기로 했습니다.
해결: 단가가 아니라 교체 주기를 정하는 메커니즘으로 고르기
첫 1~2주 동안 고객사와 저희는 탱크 용량, 교체 절차와 라인 정지 시간, 소재별 가공 비중, 보충수 경도를 확인했습니다. 교체 한 번의 비용은 탱크를 비우고 세척하는 동안의 라인 정지, 폐액 처리, 새 원액과 조합 작업, 교체 직후 농도가 안정될 때까지의 조정 시간으로 나눴습니다. 이 현장에서는 교체 한 번에 설비가 하루 가까이 멈췄습니다. 이렇게 나누고 보니 연 4회 교체의 부담은 원액 비용보다 정지와 폐액 쪽이 컸습니다.
난삭재 가공용 수용성 절삭유의 수명과 비용은 극압 방식, 유화 시스템의 미생물 저항성, 장비 안 침착물이라는 세 가지 메커니즘이 함께 정합니다. 극압 방식에서 염소계 극압제는 절삭점의 고온에서 금속 표면과 반응해 전단 강도가 낮은 염화철 막을 만들고, 이 막이 공구와 소재의 직접 접촉을 막아 질긴 소재에서도 가공을 가능하게 합니다. 효과는 분명하지만 할로겐 성분이라 폐액 처리 부담이 크고, 작업자 피부와 환경 측면의 규제 압력이 커지고 있습니다. 염소를 쓰지 않는 방식은 합성 윤활 성분이 만드는 흡착막과 다른 계열의 극압 첨가제를 조합해 같은 자리를 메웁니다.
수용성 절삭유는 물, 기유, 유화제가 섞인 액이라 세균과 곰팡이에게 좋은 환경입니다. 세균이 늘면 유화제와 기유가 분해되고 산이 생겨 pH 가 떨어지며, pH 가 떨어지면 유제가 깨지고 방청과 윤활이 함께 무너집니다. 부패 냄새는 이 과정의 마지막 신호이고, 바이오안정형 유제는 미생물이 분해하기 어려운 성분 구성과 pH 를 높게 유지하는 완충 능력으로 이 진행을 늦춥니다. 여기에 유제의 지방산 계열 성분이 보충수의 칼슘, 마그네슘과 만나면 물에 녹지 않는 금속 비누가 생기고, 이것이 장비 안에 끈적한 침착물로 쌓여 유제를 불안정하게 만듭니다.
세 가지 모두 결국 교체 주기로 이어지기 때문에, 이 현장의 비용은 절삭유 단가보다 액이 얼마나 오래 제 성능을 지키는가가 정합니다. 그래서 3주차에 후보를 브랜드가 아니라 교체 주기를 정하는 메커니즘으로 비교했고, 비용은 단가가 아니라 교체 횟수, 정지 시간, 폐액, 공구 비용으로 쟀습니다. 유화 시스템이 미생물에 얼마나 버티는지, 염소 없이 SUS 와 열후주강에서 극압 윤활을 확보하는지, 장비 안 비누화를 억제하는지, 소재별 권장 농도에서 원액 사용량이 어떤지를 보았습니다. 단가가 더 높은 후보라도 교체 횟수와 공구 비용을 함께 넣으면 순서가 바뀔 수 있다는 것이 비교의 출발점이었습니다.
고른 것은 미생물 저항성이 높은 바이오안정형 장수명 수용성 절삭유입니다 (LUVISOL 라인). 일반 에멀전 대신 부패를 억제하는 유화 시스템으로 잦은 교체 없이 가공 환경을 오래 유지하고, 장비 안 비누화를 억제해 세정성을 지킵니다. 5% 희석 기준 pH 9.4~9.6 으로 알칼리 완충 여유가 있고, 주물칩 3% 48시간 방청 시험에서 발청이 없습니다. 극압은 합성 윤활 성분과 극압 첨가제를 조합해 염소계에 기대지 않고 SUS 와 열후주강 가공에서 공구 보호와 가공성을 확보하며, 작업자 건강에 영향을 줄 수 있는 특정 유해 성분은 배제했습니다.
적용: 두 달의 병행 운전과 소재별 농도 기준
4주차부터 11주차까지 약 2개월간은 고부하 가공 설비 한 대에서 새 절삭유로 병행 운전했습니다. 이 기간에 농도, pH, 냄새, 공구 마모 추이를 기존 액과 비교했습니다. 교체 주기를 바꾸려는 시험이었기 때문에 하루하루의 가공성보다 시간이 지나며 액의 상태가 어떻게 변하는지를 추이로 보았습니다.
3개월째부터 라인 전체로 전환하면서 운영 기준도 함께 정비했습니다. 소재별 권장 농도에 맞춰 SUS 가공 설비는 10~15%, 고합금강 위주 설비는 5~12% 범위에서 굴절계로 관리합니다. pH 와 냄새는 주 1회 기록하고, 보충수 경도도 함께 확인해 비누화를 막습니다. 이 소재별 농도와 pH 관리 기준은 작업 표준에 넣었습니다.
결과: 교체 주기 3배, 비용의 순서가 바뀐 1년
교체 주기가 3개월에서 9개월 이상으로 늘었습니다. 9개월이 지나도록 교체 없이 운전하고 있어 기존 3개월 주기의 3배 이상이고, 연 4회이던 교체는 환산하면 연 1.3회 이하로 줄었습니다. 교체에 따르던 라인 정지, 폐액 처리, 신규 조합이 같은 비율로 줄어 유지보수 비용이 크게 줄었습니다. 교체 한 번에 하루 정지로 보면, 연간 정지일이 4일 안팎에서 1~2일로 줄어든 셈입니다.
가공과 현장도 달라졌습니다. 고경도 난삭재 가공에서 공구 마모율이 줄고 가공성이 나아져, SUS 드릴과 탭의 공구 한 개당 가공 수량이 약 20~30% 늘었습니다. 부패 냄새와 피부 자극 문제가 해소되어 현장 작업 환경이 눈에 띄게 좋아졌고, 비누화가 억제되어 장비 세정성이 유지되면서 공정 전반의 장기 안정성이 높아졌습니다.
단가 비교만으로는 보이지 않던 차이가 운영 전체 비용에서는 가장 큰 항목이 됐습니다. 염소계에서 벗어나면서도 고부하 가공의 극압 성능은 내려놓지 않았습니다. 고객사가 처음 세운 장수명, 고부하 가공 대응, 성분 안전성의 세 조건이 한 액에서 함께 맞춰진 것입니다.
“바꾸고 나서 석 달째 되는 날 다들 탱크를 쳐다봤어요. 냄새가 안 나니까 그냥 넘어갔고, 그다음 석 달도 그랬죠. 그렇게 해가 바뀌었습니다.”고객사 가공 반장
다음 단계: 9개월 다음의 교체 시점을 데이터로 정하는 일
지금은 9개월 이상 쓰고 있고, 다음 교체 시점은 액의 상태 기록으로 정하기로 했습니다. 고객사와 저희는 농도와 pH 기록에 공구 교체 기록을 겹쳐 보고 있습니다. 액의 상태가 가공 품질에 영향을 주기 시작하는 지점을 찾아 그 지점을 교체 기준으로 삼는 방안을 함께 보고 있습니다. 공구 비용도 같은 1년 단위로 함께 놓고 보아야 교체 기준의 비용 비교가 공정해지기 때문입니다.